
ปั๊มไฮดรอลิกตัวใหม่มาถึงที่โรงงานของคุณ ลังไม่บุบสลาย เพลาหมุนด้วยมือได้อย่างราบรื่น และหมายเลขรุ่นตรงกับคำสั่งซื้อ หากไม่มีการทดสอบปั๊มไฮดรอลิก นั่นคือขอบเขตความรู้ทั้งหมดของคุณเกี่ยวกับประสิทธิภาพของเครื่อง กิจวัตรการทดสอบที่มีโครงสร้างจะเปลี่ยนแปลงดังนี้: ตรวจสอบการไหล ความดัน ประสิทธิภาพ และเสียง โดยเทียบกับข้อกำหนดของผู้ผลิต ก่อนที่จะติดตั้งปั๊มบนเครื่องจักรที่ต้องพึ่งพาปั๊มนั้น
เหตุใดการทดสอบปั๊มไฮดรอลิกจึงได้รับการบำรุงรักษา
ปั๊มไฮดรอลิกเป็นแหล่งพลังงานสำหรับทั้งวงจร หากให้การไหลน้อยกว่าที่คาดไว้ แอคทูเอเตอร์จะเคลื่อนที่ช้าและประสิทธิภาพการทำงานลดลง หากไม่สามารถรักษาแรงดันที่กำหนดได้ เครื่องจะสูญเสียแรง หากเกิดเสียงดังมากเกินไป แสดงว่ามีอะไรอยู่ข้างในสึกหรอแล้ว การทดสอบปั๊มไฮดรอลิกจะตรวจพบปัญหาทั้งสามก่อนที่จะหยุดทำงาน
การทดสอบยังช่วยปกป้องส่วนที่เหลือของระบบอีกด้วย การปนเปื้อน ข้อผิดพลาดในการประกอบ และการวางแนวภายในปั๊มใหม่ที่ไม่ตรงสามารถส่งเศษเข้าไปในวาล์วและแอคชูเอเตอร์ได้ การทดสอบด้วยน้ำมันที่กรองแล้วสะอาดจะจับรูปแบบการสึกหรอที่ผิดปกติตั้งแต่เนิ่นๆ นอกจากนี้ ผลลัพธ์ยังสร้างพื้นฐานอีกด้วย หลายเดือนต่อมา ทดสอบปั๊มอีกครั้งและเปรียบเทียบตัวเลข: ประสิทธิภาพเชิงปริมาตรที่ลดลง 5 เปอร์เซ็นต์ถือเป็นการเตือนล่วงหน้า ในขณะที่การลดลง 20 เปอร์เซ็นต์หมายถึงความล้มเหลวใกล้จะเกิดขึ้นแล้ว
พารามิเตอร์หลักที่การทดสอบปั๊มไฮดรอลิกควรครอบคลุม
รูทีนการทดสอบที่สำคัญทุกรายการสร้างขึ้นจากพารามิเตอร์หลักเดียวกัน ค่าเหล่านี้คือค่าที่พิมพ์บนเอกสารข้อมูลปั๊ม และเป็นค่าที่คุณควรตรวจสอบที่โต๊ะก่อนการติดตั้ง
| พารามิเตอร์ | สิ่งที่ยืนยันได้ | การสังเกตโดยทั่วไป |
|---|---|---|
| อัตราการไหล | ปริมาณที่ส่งมอบต่อรอบที่ความเร็วที่กำหนด | เปรียบเทียบกับการกระจัดทางทฤษฎี การขาดแคลนขนาดใหญ่บ่งบอกถึงการรั่วไหลภายใน |
| ประสิทธิภาพของแรงดัน | ความสามารถในการเข้าถึงและรักษาแรงดันจำหน่ายที่กำหนด | แรงดันตกคร่อมภายใต้สัญญาณโหลดจะเลี่ยงผ่านแผ่นสึกหรอหรือใบพัด |
| ประสิทธิภาพเชิงปริมาตร | อัตราส่วนของการไหลจริงต่อการไหลทางทฤษฎี | โดยทั่วไปแล้ว ปั๊มใบพัดแบบใหม่จะทำงานเกิน 90 เปอร์เซ็นต์; ค่าที่ต่ำกว่าหมายถึงระยะห่างที่สึกหรอ |
| เสียงรบกวนและการสั่นสะเทือน | สภาพทางกลและความเรียบของไฮดรอลิก | เสียงที่เพิ่มขึ้นพร้อมกับแรงกดดันมักชี้ไปที่การเกิดโพรงอากาศหรือตลับลูกปืนที่สึกหรอ |
| อุณหภูมิสูงขึ้น | ความร้อนที่เกิดจากการเสียดสีภายในและการรั่วไหล | การเพิ่มขึ้นมากเกินไปจะเร่งการเสื่อมสภาพของซีลและของไหล |
| การรั่วไหลภายนอก | ความสมบูรณ์ของซีลเพลาและข้อต่อของร่างกาย | การรั่วไหลที่มองเห็นได้ที่ความดันที่กำหนดถือเป็นเกณฑ์การปฏิเสธ |
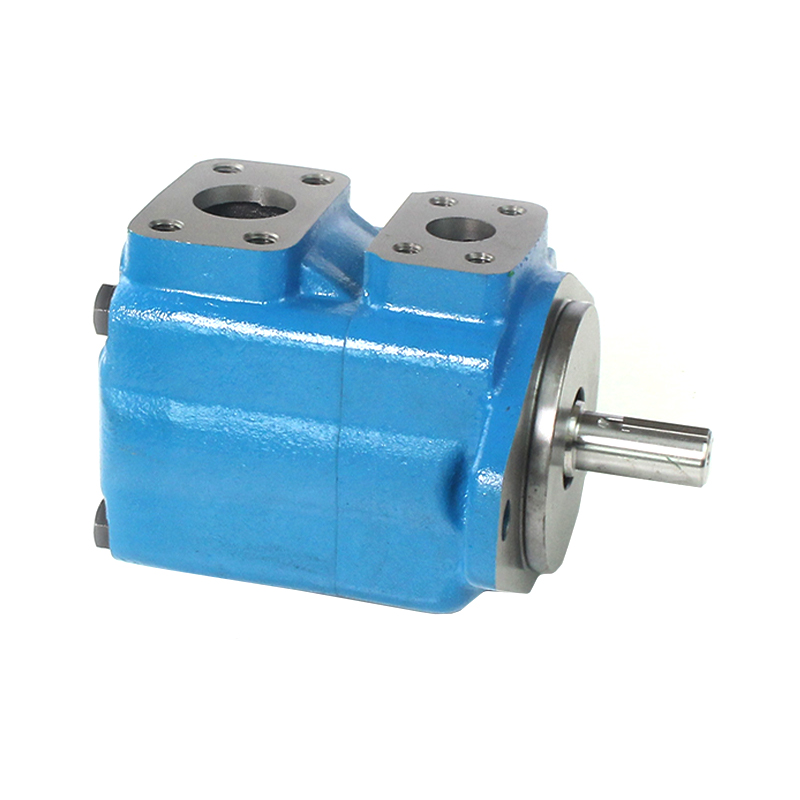 ปั๊มภายในใบพัดเสียงรบกวนต่ำ ซีรีส์ V สำหรับเครื่องมือกล ปั๊มใบพัดขนาดกะทัดรัดนี้ออกแบบมาเพื่อการทำงานที่เงียบและอายุการใช้งานที่ยาวนานในระบบไฮดรอลิกทางอุตสาหกรรม พารามิเตอร์ประสิทธิภาพมีความสำคัญในการตรวจสอบเมื่อตรวจสอบประสิทธิภาพเชิงปริมาตรก่อนการติดตั้ง ดูผลิตภัณฑ์ →
ประสิทธิภาพเชิงปริมาตรสมควรได้รับความสนใจเป็นพิเศษ เป็นตัวบ่งชี้สภาพภายในเดียวที่เร็วที่สุด เนื่องจากรวมผลกระทบจากการกวาดล้าง การปิดผนึก และความหนืดไว้ในตัวเลขเดียว เมื่อประสิทธิภาพต่ำกว่าข้อกำหนดเฉพาะของผู้ผลิต ปั๊มอาจยังคงสร้างการไหล แต่จะต้องแลกกับความร้อน พลังงาน และการพังทลายในที่สุด
ขั้นตอนการทดสอบปั๊มไฮดรอลิกมาตรฐาน
ขั้นตอนการทดสอบจะแตกต่างกันไปตามประเภทของปั๊มและการใช้งาน แต่ส่วนใหญ่จะเป็นไปตามลำดับเดียวกัน: เพิ่มความเร็วขึ้นเรื่อยๆ สังเกตพฤติกรรมในแต่ละขั้นตอน และหยุดหากพารามิเตอร์ใดๆ เกินขีดจำกัด
ไม่มีโหลดรันอิน
ปั๊มเริ่มทำงานที่แรงดันจ่ายต่ำหรือเป็นศูนย์ และปล่อยให้น้ำมันหมุนเวียนจนกว่าอุณหภูมิจะคงที่ ขั้นตอนนี้จะรองรับพื้นผิวการซีล โดยเฉพาะในใบพัดปั๊มซึ่งใบพัดต้องขยายออกและสัมผัสกับวงแหวนลูกเบี้ยวอย่างราบรื่น การฟังเสียงผิดปกติขณะไม่มีโหลดถือเป็นการตรวจสอบผ่าน/ไม่ผ่านครั้งแรก
การทดสอบแรงดันแบบก้าว
แรงดันปล่อยจะเพิ่มขึ้นทีละ 25 เปอร์เซ็นต์ของแรงดันที่กำหนดในแต่ละครั้ง ในแต่ละขั้นตอน บันทึกการไหล เสียง อุณหภูมิ และการรั่วไหลใดๆ ปั๊มควรกักการไหลไว้ภายในแถบแคบในแต่ละขั้นตอน การไหลลดลงที่เร่งด้วยแรงดันบ่งชี้ว่าช่องว่างภายในกำลังเปิดออกภายใต้ภาระ
การวัดประสิทธิภาพและการรั่วไหล
ที่ความดันที่กำหนดและความเร็วที่กำหนด ให้วัดการไหลตามจริงและเปรียบเทียบกับการกระจัดทางทฤษฎีคูณด้วยความเร็ว อัตราส่วนนั้นคือประสิทธิภาพเชิงปริมาตร ตรวจสอบการไหลของท่อระบายเคสด้วย: ในปั๊มส่วนใหญ่ การไหลของท่อระบายเคสที่เพิ่มขึ้นหมายความว่าลูกสูบหรือซีลใบพัดผ่านน้ำมันมากกว่าที่ควรจะเป็น ในปั๊มลูกสูบ ช่องระบายของเคสจะให้การเตือนล่วงหน้าแบบเดียวกัน
การตรวจสอบเสียงรบกวนและการสั่นสะเทือน
การวัดเสียงรบกวนไม่เพียงแต่เกี่ยวกับความสะดวกสบายของผู้ปฏิบัติงานเท่านั้น ปั๊มแต่ละประเภทมีซองเสียงที่มีลักษณะเฉพาะ และการเบี่ยงเบนเผยให้เห็นการสึกหรอทางกล การเกิดโพรงอากาศ หรือการเติมอากาศ หากร้านค้าของคุณไม่ได้ใช้เครื่องวัดเสียง จุดการฟังที่สอดคล้องกันที่ระยะห่างจากปั๊มเท่ากันจะยังคงจับการเปลี่ยนแปลงครั้งใหญ่ที่สุดระหว่างการทดสอบ หากต้องการทราบข้อมูลเพิ่มเติมเกี่ยวกับปัญหานี้ โปรดดูคำแนะนำของเราที่ ควบคุมเสียงและแรงสั่นสะเทือนเมื่อใบพัดปั๊มทำงานด้วยความเร็วสูง .
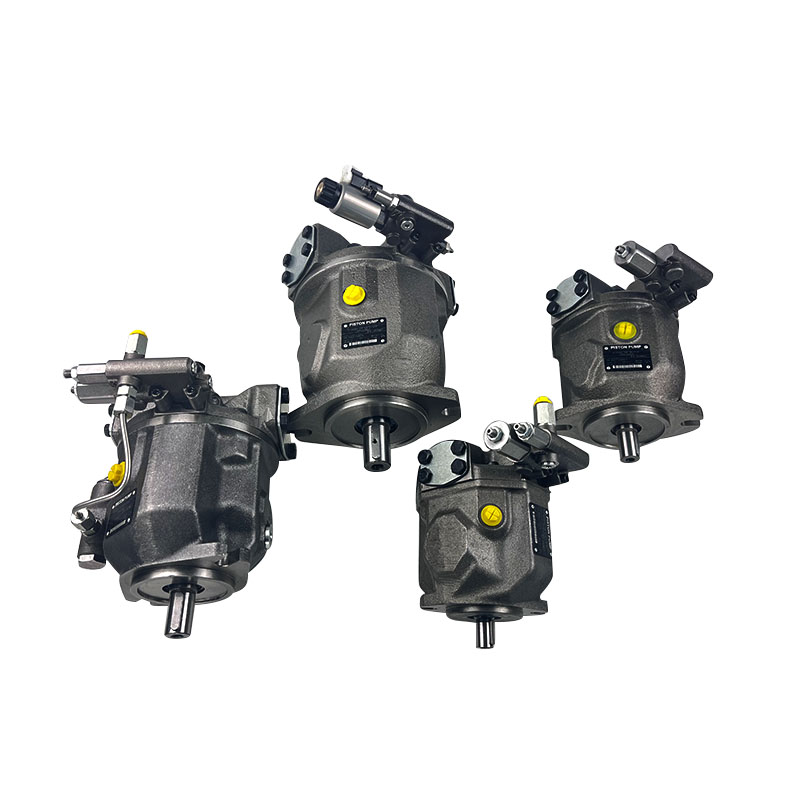 A10VSO 31 Series ปั๊มแปรผันลูกสูบตามแนวแกน ปั๊มลูกสูบชนิดแผ่นสวอชเพลทนี้ให้การทำงานต่อเนื่องสูงถึง 28 MPa และการปรับการไหลไม่จำกัด มีความเกี่ยวข้องเมื่อเปรียบเทียบผลการทดสอบภายใต้สภาวะคงตัว ISO 4409 ดูผลิตภัณฑ์ →
มาตรฐานการทดสอบและวิธีการกำหนดขีดจำกัดการยอมรับ
มาตรฐานสากลกำหนดภาษากลางสำหรับการทดสอบปั๊ม ISO 4409 ครอบคลุมการกำหนดคุณลักษณะเชิงปริมาตรและเชิงกลของปั๊มและมอเตอร์แบบดิสเพลสเมนต์เชิงบวกภายใต้สภาวะคงตัว เป็นข้อมูลอ้างอิงเมื่อคุณต้องการเปรียบเทียบผลการทดสอบระหว่างศูนย์บริการ ซัพพลายเออร์ หรือช่วงเวลาการบำรุงรักษา
ขีดจำกัดการยอมรับซึ่งอยู่นอกเหนือขั้นตอนมาตรฐานนั้นมาจากผู้ผลิตปั๊ม ซัพพลายเออร์ที่มีชื่อเสียงระบุการไหลที่แรงดันที่กำหนด ประสิทธิภาพเชิงปริมาตรขั้นต่ำ ระดับเสียงสูงสุด และช่วงอุณหภูมิในการทำงาน การทดสอบปั๊มไฮดรอลิกของคุณเพียงแค่ตรวจสอบตัวเครื่องกับค่าที่ประกาศไว้เหล่านั้น สำหรับปั๊มที่สร้างใหม่ ข้อมูลจำเพาะเดิมจากโรงงานยังคงเป็นเป้าหมาย
- ยืนยันความหนืดและอุณหภูมิของน้ำมันก่อนเริ่มการทดสอบ การอ่านค่าด้วยน้ำมันเย็นจะทำให้เข้าใจผิด
- ใช้น้ำมันที่กรองแล้วในระดับความสะอาดเดียวกันกับที่ปั๊มจะเห็นในการทำงาน
- ปล่อยให้ระบบมีเสถียรภาพในแต่ละขั้นตอนความดันก่อนที่จะบันทึกข้อมูล
- บันทึกเงื่อนไขการทดสอบควบคู่ไปกับผลลัพธ์ การทดสอบโดยไม่มีเงื่อนไขจะไม่สามารถทำซ้ำได้
การทดสอบจากโรงงานกับการทดสอบภาคสนาม: คำถามที่แตกต่าง
การทดสอบจากโรงงานตอบคำถามหนึ่งข้อ: ปั๊มนี้ออกจากการผลิตตามข้อกำหนดหรือไม่ ผู้ผลิตจะควบคุมอุณหภูมิน้ำมัน ความหนืด ความสะอาด และปริมาณ ดังนั้นผลลัพธ์จึงแม่นยำและทำซ้ำได้ นี่คือช่วงเวลาที่จะจับตัวเครื่องที่กลึงจนเกินพิกัดความคลาดเคลื่อนหรือคาร์ทริดจ์ที่ประกอบโดยมีช่องว่างที่ไม่ถูกต้อง
การทดสอบภาคสนามตอบคำถามอื่น: ปั๊มนี้ยังทำงานอย่างถูกต้องภายในเครื่องจักรหรือไม่ สภาวะต่างๆ ได้รับการควบคุมน้อยลง และผลลัพธ์รวมถึงส่วนที่เหลือของวงจร เช่น การสูญเสียของท่อ สภาวะของตัวกรอง และการรั่วไหลของแอคชูเอเตอร์ แต่การทดสอบภาคสนามซ้ำหลายครั้งเผยให้เห็นแนวโน้ม และแนวโน้มมีประโยชน์มากกว่าภาพรวมเพียงภาพเดียว ปั๊มที่ได้รับการทดสอบทุกๆ 500 ชั่วโมงจะแสดงการลดลงอย่างช้าๆ เป็นเวลานานก่อนที่จะส่งผลกระทบต่อการผลิต
ความแตกต่างนี้มีความสำคัญเมื่อคุณเลือกซัพพลายเออร์ ผู้ผลิตที่ไม่สามารถออกใบรับรองการทดสอบจากบัลลังก์ของตนเองอาจไม่ทราบขีดจำกัดของผลิตภัณฑ์ของตนเอง ในทางกลับกัน ผู้ผลิตที่ทดสอบปั๊มทุกตัวเป็นประจำก่อนจัดส่งจะทำให้การตรวจสอบการรับสินค้าของคุณง่ายขึ้น
สิ่งที่ควรมองหาในวัฒนธรรมการทดสอบของซัพพลายเออร์เครื่องสูบน้ำ
การทดสอบถือเป็นระเบียบวินัยในการผลิต ไม่ใช่สิ่งที่ตามมาทีหลัง SherTech Hydraulic ซึ่งมีประสบการณ์มากกว่าสามทศวรรษในด้านส่วนประกอบไฮดรอลิก ได้นำหลักการนี้ไปใช้กับกลุ่มผลิตภัณฑ์ปั๊มทั้งหมด เมื่อคุณจัดหาปั๊มสำหรับ การใช้งานเครื่องจักรก่อสร้าง เอกสารการทดสอบของโรงงานควรมาพร้อมกับทุกยูนิต และสภาพของม้านั่งควรสะท้อนถึงสภาพการทำงานของเครื่องจักรของคุณ
- คุณทดสอบปั๊มทุกตัวแยกกันหรือสุ่มตัวอย่างเฉพาะชุดงานหรือไม่
- ผลการทดสอบบันทึกที่ความดันและอุณหภูมิน้ำมันเท่าใด
- คุณสามารถแบ่งปันใบรับรองการทดสอบตัวอย่างได้หรือไม่?
- เกณฑ์การยอมรับของคุณสำหรับประสิทธิภาพเชิงปริมาตรในปั๊มใหม่คือเท่าใด
คำตอบเปิดเผยว่าซัพพลายเออร์ปฏิบัติต่อการทดสอบปั๊มไฮดรอลิกเสมือนประตูคุณภาพของแท้หรือเป็นเอกสาร
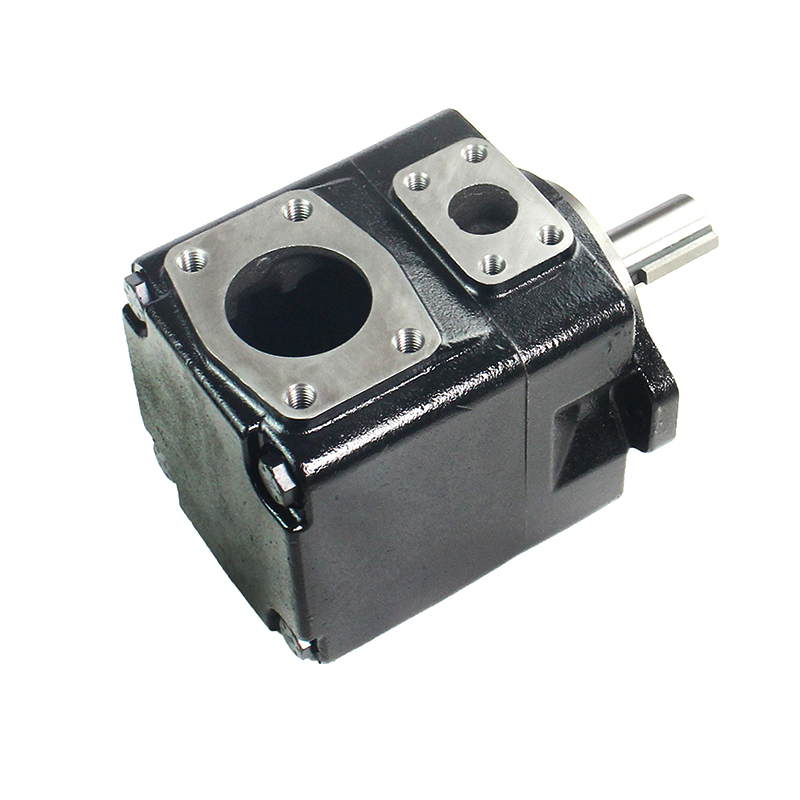 ปั๊มใบพัดเดี่ยว Denison T6/T7 แบบสมดุล ปั๊มใบพัดแบบเปลี่ยนตำแหน่งคงที่นี้มีการออกแบบพินเวนที่สมดุลเพื่อแรงดันสูงขึ้น ลดเสียงรบกวน และให้บริการภาคสนามได้ง่ายโดยไม่ต้องถอดปั๊มออกจากการติดตั้ง เหมาะสำหรับการตรวจสอบคุณภาพของซัพพลายเออร์ ดูผลิตภัณฑ์ →
การทดสอบปั๊มไฮดรอลิกไม่ใช่ขั้นตอนทางเลือก นี่เป็นวิธีเดียวที่เชื่อถือได้ในการทราบว่าปั๊มจะทำอะไรก่อนที่จะทำการขันสลักเข้ากับเครื่องจักร กำหนดพารามิเตอร์ ทำตามขั้นตอน เปรียบเทียบตัวเลขกับขีดจำกัดของผู้ผลิต และเก็บบันทึก ในระเบียบวินัยที่ทุกองค์ประกอบทำงานภายใต้ความกดดัน ม้านั่งทดสอบคือความแตกต่างระหว่างสมมติฐานและข้อเท็จจริง


